Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


16 Oct 2026, Posted by MCH
Leitfaden für TPU/ABS-Verbundplatten: Schichtaufbau, Eigenschaften und Kauftipps
Eine Tiefziehwerkstatt verschrottete einmal eine ganze Charge Autoinnenverkleidungen, weil sich die TPU-Haut einer TPU/ABS-Verbundplatte an den Ziehecken abzuheben begann. Das Blatt stimmte mit dem Datenblatt überein. Der Fehler war auf eine 0,35 mm dicke TPU-Schicht zurückzuführen, die mit einer Sorte verklebt war, deren Schälfestigkeit nachließ, als die Platte etwa 140 °C im Ofen durchlief. In der Bestellung war keine hitzebeständige Verbindungslinie angegeben.
Die Lektion gilt für die gesamte Produktfamilie. Eine TPU/ABS-Verbundplatte ist kein einziges Material. Es handelt sich um eine Gruppe mehrschichtiger Thermoplaste, und was Sie tatsächlich erhalten, hängt von drei Variablen ab: der TPU-Härte, der Dicke der TPU-Haut und der Stärke der Verbindung zwischen dem ABS-Kern und der TPU-Oberfläche.
Das Datenblatt sagt Ihnen, um welches Blatt es sich handelt. Selten erfahren Sie, wie sich das Blech nach 140 °C verhält.
Was eine TPU/ABS-Verbundplatte eigentlich ist
Eine TPU/ABS-Verbundplatte ist eine mehrschichtige thermoplastische Platte, bei der eine oder beide Seiten aus thermoplastischem Polyurethan bestehen, das mit einem starren ABS-Kern verbunden ist.
Definition einer TPU/ABS-Verbundplatte: ein koextrudiertes oder laminiertes Sandwich, das aus einem starren ABS-Kern und einer oder zwei TPU-Häuten besteht und typischerweise in Stärken von etwa 1 mm bis 8 mm und in Plattenformaten geliefert wird, die geschnitten, gefräst oder thermogeformt werden können.
ABS bietet Steifigkeit, Dimensionsstabilität und niedrige Stückkosten. TPU bietet eine Soft-Touch-Oberfläche, Abriebfestigkeit und genügend Dehnung, um tiefes Ziehen ohne Weißwerden zu überstehen. Keines der Polymere allein liefert diese Kombination, und genau aus diesem Grund gibt es den Verbundstoff.
Zwei Konstruktionen dominieren den Markt:
- TPU/ABS/TPU - TPU auf beiden Seiten, wird dort verwendet, wo beide Seiten sichtbar bleiben oder berührt werden
- TPU/ABS - TPU nur auf einer Seite, wird dort verwendet, wo die Rückseite auf einem Substrat aufliegt
Typische Hautstärken reichen von 0,2 mm bis 1,0 mm pro Seite. Unterhalb von 0,2 mm nutzt sich die Haut bei der Handhabung schnell ab. Ab etwa 1,0 mm verhält sich die Folie weniger wie eine starre Platte, sondern eher wie eine flexible Membran, was ihre Bewegung in einem Vakuumformer verändert.
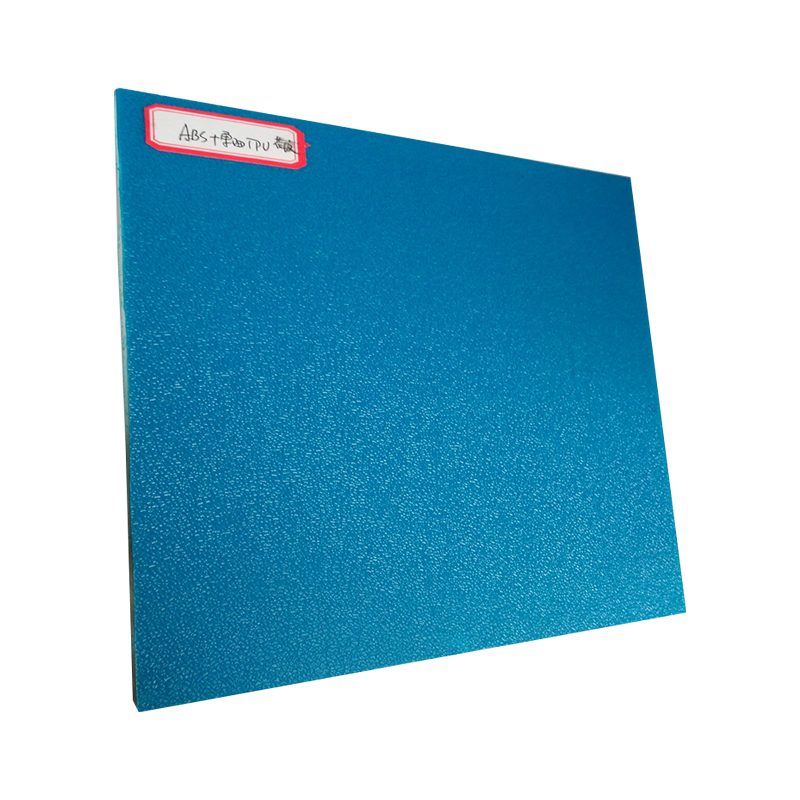 Halbfertige TPU/ABS-Platten für die industrielle Fertigung Halbfertige TPU/ABS-Platten mit glatter, gleichmäßiger Oberfläche, Schlag- und Verschleißfestigkeit und individueller Farbe; Nützlich, wenn die Hautdicke und das Blattformat die Verarbeitung beeinflussen. Produkt anzeigen →
MCH Technology liefert beide Konstruktionen im eigenen Haus TPU/ABS-Plattensortiment und behandelt Farbe, Dicke, Oberflächenstruktur und Blattgröße als benutzerdefinierte Parameter und nicht als feste Katalogelemente.
Wie Schichtstruktur und TPU-Härte die Leistung bestimmen
Die auf der Shore-A-Skala gemessene TPU-Härte ist der am besten zu ermittelnde Wert, wenn Sie eine TPU/ABS-Verbundplatte spezifizieren.
Die meisten TPU-Häute, die auf Plattenverbundwerkstoffen verwendet werden, liegen zwischen 75A und 95A. Die Wahl ist wichtiger, als die meisten Käufer erwarten, und sie wirkt sich in zwei entgegengesetzte Richtungen aus.
Weichere Haut: 75A bis 85A
- Fühlt sich fast wie Gummi an und gibt sichtbar nach
- Bessere Dehnung bei tiefen Zügen
- Markiert leichter bei scharfem Kontakt
- Wird ausgewählt, wenn die Berührungsqualität das Teil bestimmt
Härtere Haut: 88A bis 95A
- Fester, eher plastisch
- Stärkere Kratz- und Abriebfestigkeit
- Weniger Erholung nach der Komprimierung
- Ausgewählt für Tabletts, Gehäuse und Schutzvorrichtungen
Als Faustregel gilt: Wenn das Teil während der Umformung oder im Betrieb einer Temperatur von mehr als 130 °C ausgesetzt ist, überprüfen Sie die Schälfestigkeit nach der Wärmealterung und nicht nur am eingehenden Blech.
Die Schälfestigkeit zwischen der TPU-Haut und dem ABS-Kern entscheidet darüber, ob ein Formteil seine Lebensdauer übersteht. Coextrudierte Platten sind hier im Allgemeinen besser als laminierte Platten, da sich die Bindung in der Schmelze bildet, bevor eines der beiden Polymere vollständig abgekühlt ist. Laminierte Platten können immer noch funktionieren, erfordern jedoch eine strengere Prozesskontrolle und eine genauere Betrachtung des Klebstoffsystems.
Wichtige Eigenschaften und typische Spezifikationsbereiche
Eine TPU/ABS-Verbundplatte bietet einen hybriden Eigenschaftssatz: Steifigkeit auf ABS-Niveau mit einer Oberfläche auf TPU-Niveau.
1,0 - 8,0 mm Gesamtblechdicke
75A - 95A TPU-Hauthärte
0,2 - 1,0 mm TPU-Haut pro Gesicht
| Eigentum | Typischer Bereich | Praktische Wirkung |
| Gesamtdicke | 1,0 bis 8,0 mm | Legt die Steifigkeit und das nutzbare Formfenster fest |
| Dicke der TPU-Haut | 0,2 bis 1,0 mm pro Seite | Die Lebensdauer der Laufwerke und die Tiefe des Soft-Touch-Gefühls werden erhöht |
| TPU-Shore-Härte | 75A bis 95A | Gleicht die Haptik der Oberfläche mit der Kratzfestigkeit aus |
| Dichte | 1,05 bis 1,15 g/cm3 | Bestimmt das Teilegewicht und die Frachtkosten |
| Schälfestigkeit | 4 bis 12 N/mm | Legt fest, ob beschnittene Kanten verbunden bleiben |
| Dauerbetriebstemperatur | Minus 30 bis 85 °C | Schränkt den Einsatz unter der Motorhaube und den langfristigen Einsatz im Freien ein |
Eine 0,6-mm-Haut bei 90 A überdauert eine 0,3-mm-Haut bei 80 A bei abrasiver Handhabung um Längen, fühlt sich aber auch deutlich härter in der Hand an. Käufer, die nur die Härte angeben, erhalten am Ende oft ein Teil, das richtig misst, sich aber falsch anfühlt.
Wo TPU/ABS-Platten spezifiziert werden
TPU/ABS-Verbundplatten werden am häufigsten dort eingesetzt, wo ein Teil strukturelle Steifigkeit, eine beschädigungsresistente Oberfläche und eine Form benötigt, die sich kostengünstiger thermoformen lässt als im Spritzgussverfahren.
- Automobil-Innenraumkomponenten wie Türverkleidungen, Säulenverkleidungen und Armaturenbrettakzente
- Schutzabdeckungen für Motor und Getriebe
- Thermogeformte Schalen für Automobilkomponenten
- Kofferschalen und Gepäckplatten
- Gehäuse für medizinische Geräte
- Werbe- und Beschilderungstafeln
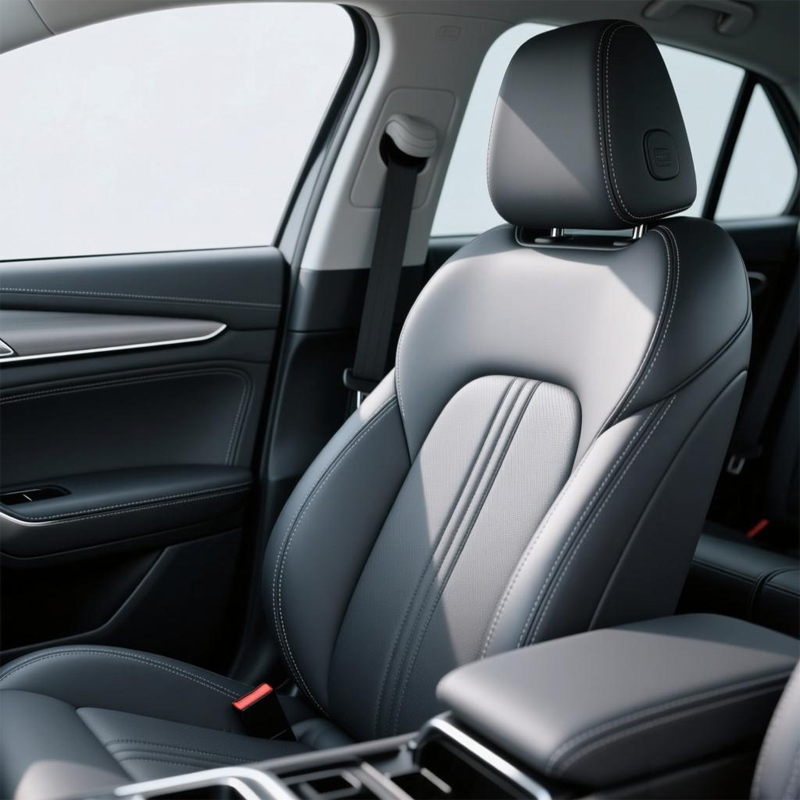 TPU/ABS-Fahrzeuginnenraumkomponenten und Schutzabdeckungen TPU/ABS-Verbundteile für die Automobilindustrie für thermogeformte Innenverkleidungen und Motor- oder Getriebeabdeckungen mit Hitzebeständigkeit, chemischer Beständigkeit und einfacher Installation. Produkt anzeigen →
Der Kfz-Innenausbau ist aus praktischen Gründen die größte Einzelanwendung. Innenverkleidungsteile sind groß, haben ein geringes Volumen und sind oft so gebogen, dass das Spritzgießen unwirtschaftlich ist. Eine TPU/ABS-Platte kann erhitzt, über ein Werkzeug gezogen und zu einem Bruchteil der Werkzeugkosten zugeschnitten werden.
Bei Arbeiten unter der Motorhaube handelt es sich um ein anderes Spezifikationsproblem. Motor- und Getriebeabdeckungen benötigen eine TPU-Oberfläche, die Öl, Abrieb und Steinschlägen widersteht, während der ABS-Kern die Montagegeometrie hält und Vibrationen übersteht. Dadurch verschiebt sich die Spezifikation normalerweise in Richtung des härteren Endes des Härtebereichs und in Richtung einer koextrudierten statt einer laminierten Konstruktion.
Hinweise zum Thermoformen und zur Verarbeitung
TPU/ABS-Verbundplatten lassen sich ähnlich wie normales ABS verarbeiten, mit zwei Unterschieden, die auffallen: Die TPU-Haut absorbiert Feuchtigkeit und die Verbindungslinie ist das schwächste Element bei der Formtemperatur.
- Trocknen Sie das Blech 2 bis 4 Stunden lang bei etwa 80 °C vor. Die Trocknungszeit hängt von der Dicke ab, und ein 6 mm dickes Blech benötigt das längere Ende dieses Fensters.
- Erhitzen auf eine Oberflächentemperatur von 130 bis 160 °C. Kontakterwärmung ermöglicht eine bessere Kontrolle als offene Strahlungserwärmung bei dicken Blechen.
- Formung durch Vakuum oder Druckunterstützung. Halten Sie das Ziehverhältnis an Stellen, an denen die TPU-Haut dünn ist, unter etwa 1:1.
- Gleichmäßig abkühlen lassen. Durch ungleichmäßige Abkühlung wird die Haut durch Schrumpfung an Ecken und tiefen Rippen vom Kern weggezogen.
- Mit scharfem Werkzeug zuschneiden. Ein stumpfer Schneider zieht die TPU-Kante und zerreißt sie, anstatt sie sauber zu schneiden.
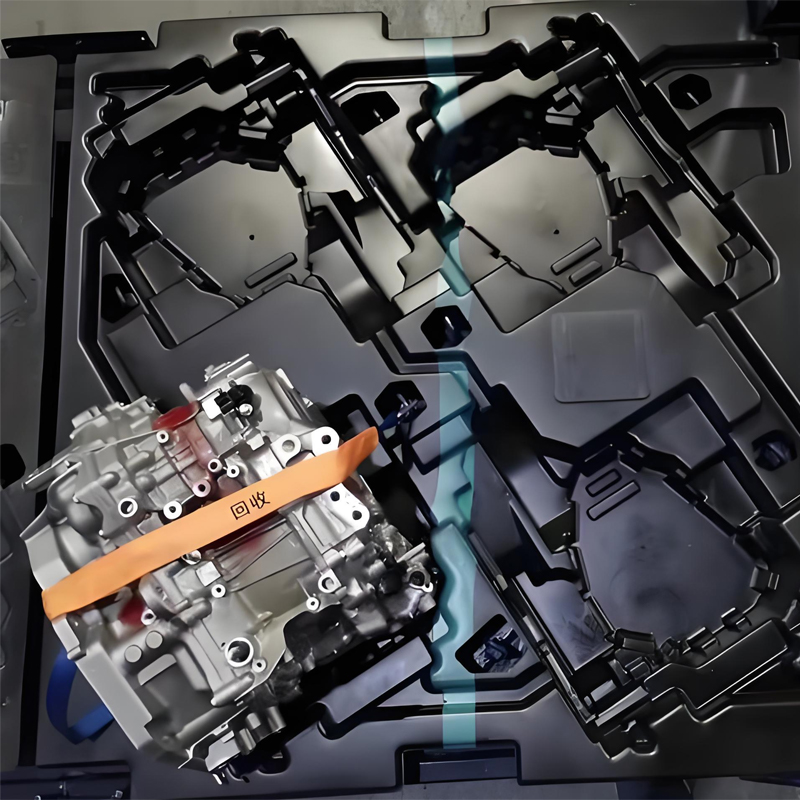 Thermoformschalen aus TPU/ABS für die Handhabung von Automobilkomponenten Thermogeformte TPU/ABS-Schalen für Automobilteile mit Schlag-, Chemikalien- und Temperaturbeständigkeit; nützlich, wenn Feuchtigkeitskontrolle und Bindungsintegrität die Formung beeinflussen. Produkt anzeigen →
Feuchtigkeit ist die häufigste Ursache für Oberflächenfehler dieser Platten. Eine TPU-Haut, die selbst 0,2 Prozent Wasser enthält, bildet bei der Formungstemperatur Blasen, und diese Blasen sehen genauso aus wie eine fehlgeschlagene Verbindung, selbst wenn die Verbindung intakt ist.
Spezifizieren und Kaufen: Eine kurze Checkliste
Fünf Punkte entscheiden darüber, ob eine Bestellung einer TPU/ABS-Verbundplatte wie erwartet funktioniert.
- Bestätigen Sie die Konstruktion. TPU/ABS/TPU und TPU/ABS sind nicht austauschbar, und in der Zeichnung sollte angegeben werden, welche Flächen TPU tragen.
- Geben Sie die Hautdicke in Millimetern an, nicht als Prozentsatz der Gesamtdicke. Ein Prozentsatz ändert sich jedes Mal, wenn sich die Dicke ändert.
- Geben Sie die TPU-Härte auf der Shore-A-Skala an und sagen Sie, ob sie für das eingehende Blech oder für das umgeformte Teil gilt.
- Legen Sie eine Mindestschälfestigkeit fest und geben Sie an, ob diese vor oder nach der Wärmealterung gemessen wird.
- Geben Sie den Umformtemperaturbereich an, den das Blech überstehen muss, auch wenn der Former die Umformung selbst übernimmt.
Hintergrundinformationen zum Verhalten der ABS-Familie über Sorten und Dicken hinweg finden Sie im Kaufratgeber für ABS-Platten behandelt das Basispolymer ausführlicher.
Häufig gestellte Fragen
Ist eine TPU/ABS-Verbundplatte dasselbe wie eine ABS-Platte mit Beschichtung?
Nein. Eine Beschichtung wird auf eine fertige ABS-Platte aufgetragen und liegt über der Oberfläche. Eine TPU/ABS-Verbundplatte bindet eine TPU-Schicht in die Plattenstruktur selbst ein, normalerweise durch Coextrusion oder Laminierung, sodass sich die TPU-Oberfläche wie ein Teil der Platte verhält und nicht wie ein Film darüber.
Können TPU/ABS-Verbundplatten wie normales ABS thermogeformt werden?
Im Großen und Ganzen ja, mit zwei Anpassungen. Die TPU-Oberfläche muss ordnungsgemäß vorgetrocknet werden und die Umformtemperatur sollte innerhalb des Bereichs bleiben, in dem die Schälfestigkeit erhalten bleibt. Ab etwa 140 °C wird die Bindungsleistung zum limitierenden Faktor und nicht der ABS-Kern.
Welche TPU-Härte soll ich wählen?
Wählen Sie 75 A bis 85 A, wenn die Oberflächenbeschaffenheit am wichtigsten ist, beispielsweise bei sichtbaren Innenverkleidungen. Wählen Sie 88 A bis 95 A, wenn Verschleißfestigkeit und Dimensionsstabilität wichtiger sind, z. B. bei Wannen, Gehäusen und Schutzabdeckungen.
Welcher Dickenbereich ist sinnvoll?
Die meisten TPU/ABS-Verbundplatten sind insgesamt zwischen 1,0 mm und 8,0 mm dick, mit TPU-Häuten von 0,2 mm bis 1,0 mm pro Seite. Dünnere Bleche formen sich leichter, biegen sich aber unter Last; Eine dickere Platte behält ihre Form, benötigt aber längere Trocknungs- und Erhitzungszyklen.
Fordern Sie im Zweifelsfall ein Musterblech mit der genauen Hautdicke und -härte an, die Sie bearbeiten möchten, formen Sie es mit Ihrem eigenen Werkzeug und testen Sie die Verbindung an den Ziehecken. Es ist der günstigste Test im gesamten Projekt.
Verwandte Produkte
Holen Sie sich ein Angebot
Urheberrecht© Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reserviert Hersteller von technischen Kunststoffplatten