Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS-Platten: Coextrudiertes, wetterbeständiges Material für langlebige Außenanwendungen
Ein weißes Schild oder eine Maschinenabdeckung, die am Tag der Auslieferung noch einwandfrei aussieht und sich nach zwei Sommern kalkrosa verfärbt, ist fast nie ein Formfehler. Der Untergrund wurde in der Angebotsphase fixiert und Standard-ABS kann die Farbe im Freien ohne Hilfe nicht halten.
ASA/ABS-Platten sind zu diesem Zeitpunkt das Material, nach dem die meisten Verarbeiter greifen. Es kostet mehr als eine einfache ABS-Platte und weniger als eine massive ASA- oder PMMA-Platte derselben Dicke und behält das Schlagverhalten und die Verarbeitungsgewohnheiten bei, die ABS-Verarbeiter bereits täglich anwenden.
Arbeitsdefinition. ASA/ABS-Platten sind coextrudierte thermoplastische Platten aus einem ABS-Kern mit einer dünnen ASA-Deckschicht (Acrylnitril-Styrol-Acrylat), die während der Extrusion mit einer oder beiden Seiten verschmolzen wird. Die Kappe trägt die Farbe und die UV-Beständigkeit; Der Kern trägt die Dicke, die Steifigkeit und die Kosten.
Was eine ASA/ABS-Platte wirklich ist
ASA/ABS-Platten sind ein Produkt aus zwei Materialien, keine Mischung, und dieser Unterschied entscheidet darüber, wie sich eine Platte nach fünf Sommern auf einem Dach verhält.
Der Kern besteht aus ABS, dessen Zähigkeit auf Butadienkautschuk beruht. Butadien enthält ungesättigte Doppelbindungen und ultraviolettes Licht sowie Sauerstoff greifen diese Bindungen direkt an, weshalb ungeschütztes ABS kreidt, stumpf wird und vergilbt. Die Kappe ersetzt Butadien durch Acrylesterkautschuk, ein gesättigtes Rückgrat, das dem gleichen Angriff ohne Farbe, Film oder Klarlack widersteht.
Beide Polymere werden in eine Matrize gefüllt und im geschmolzenen Zustand verklebt, so dass keine Klebelinie und keine Folienkante entstehen, die abgehoben werden müsste. Kappe und Kern dehnen sich durch Thermoformen und durch die täglichen Temperaturwechsel in einem Außengehege aus und ziehen sich zusammen.
Drei Möglichkeiten, wie Lieferanten ASA-Schutz bieten
- Coextrudierte Kappe. Ungefähr 0,2 bis 0,8 mm ASA pro Fläche, im Stempel eingeschmolzen. Vorhersehbare Witterungseinflüsse, kein Delaminationsrisiko und übersteht tiefes Ziehen.
- ASA/ABS-Legierung. Gleichmäßig über die gesamte Dicke und normalerweise günstiger, aber die UV-Leistung hängt davon ab, wie gleichmäßig die ASA-Phase an der Oberfläche sitzt. Durch Fräsen oder Schleifen einer frischen Oberfläche wird der Schutz entfernt.
- Laminierte Folie. Eine ASA- oder PVDF-Folie, die mit einem ABS-Kern verbunden ist. Hoher Glanz, gute Witterungsbeständigkeit, aber Kanten können sich abheben und beim Formen kann Luft eingeschlossen werden.
Die Kappe ist das Produkt. Wenn in einem Angebot ASA/ABS angegeben ist, aber die Kappendicke in Millimetern nicht angegeben werden kann und auch nicht angegeben werden kann, ob die Kappe auf einer oder zwei Seiten sitzt, kaufen Sie etwas Unbekanntes. Tragen Sie die Nummer auf der Zeichnung und auf der Bestellung ein.
Plattenhersteller, die spezielle Coextrusionsanlagen betreiben, veröffentlichen in der Regel die Deckdicke und die Witterungsbeständigkeit zusammen, sodass Sie die Qualitäten vergleichen können, ohne zu raten. Dieser technische Hinweis zu coextrudiertes ASA/ABS-Material für thermogeformte Outdoor-Teile zeigt, wie diese Informationen normalerweise dargestellt werden.
Warum die ASA-Kappe die Lebensdauer im Freien bestimmt
Die Lebensdauer einer ASA/ABS-Platte im Außenbereich wird durch die Deckschicht und nicht durch die Blechdicke bestimmt. Eine 1,5-mm-Platte mit einer 0,6-mm-Kappe überdauert jedes Mal eine 4-mm-Platte mit einer 0,15-mm-Kappe.
Farbverschiebung unter 3 dE nach etwa 2.000 Stunden beschleunigter Bewitterung Typisches coextrudiertes ASA/ABS-Ergebnis im Vergleich zu 10 dE oder mehr für ungeschütztes ABS bei derselben Exposition
Kreidebildung ist das sichtbare Symptom, das zuerst auftritt. Das Oberflächenharz zerfällt zu einem blassen Pulver, das Schmutz einfängt und nicht zurückpoliert werden kann. Der Glanzverlust ist bereits messbar, lange bevor sich die Farbe verändert.
Die Kappe fungiert auch als UV-Filter. Energie, die sonst den ABS-Kern erreichen würde, wird in den ersten Zehntelmillimetern absorbiert, sodass der Kern seine Schlagfestigkeit weitaus länger behält als ungeschütztes ABS gleicher Dicke. Die eigentliche Schwäche ist eher mechanischer als chemischer Natur: Wenn man mit einem Gabelstapler durch die Kappe kratzt, beginnt die Zersetzung im Kratzer und breitet sich dann seitwärts aus.
| Blatttyp | UV- und Farbstabilität | Schlagfestigkeit | Thermoformen | Relative Kosten |
| Einfaches ABS | Im Freien schlecht, Kreide- und Gelbtöne | Hoch | Ausgezeichnet | Am niedrigsten |
| Coextrudiertes ASA/ABS | Sehr gut, Farbverschiebung typischerweise unter 3 dE | Hoch | Ausgezeichnet | Mäßig |
| PC/ABS mit UV-Paket | Mittelmäßig bis gut, sichtbare Verschiebung bei Langzeitbelichtung | Sehr hoch | Gut, muss getrocknet werden | Mäßig to high |
| PMMA-Acryl | Ausgezeichnet | Niedrig, spröde bei Stößen | Begrenzt | Mäßig |
Spezifikationen, die über Passform, Kosten und Lieferzeit entscheiden
Fünf Zahlen steuern den größten Teil des Preises, der Lieferzeit und des Risikos bei einer ASA/ABS-Plattenbestellung: Gesamtdicke, Kappendicke, Plattengröße, Dickentoleranz und Oberflächenstruktur.
1,0 bis 12 mm Gemeinsamer Dickenbereich
0,3 bis 0,8 mm ASA-Kappe pro Gesicht
plus oder minus 0,1 bis 0,3 mm Typische Dickentoleranz
bis 2.000 x 3.000 mm Gängige Blattgröße
Farbe, Dicke, Textur und Schnittgröße werden alle pro Bestellung angegeben, und halbfertiges ASA/ABS-Material ist normalerweise der Ausgangspunkt vor allen sekundären Arbeitsgängen wie Formen, Drucken oder Fräsen.
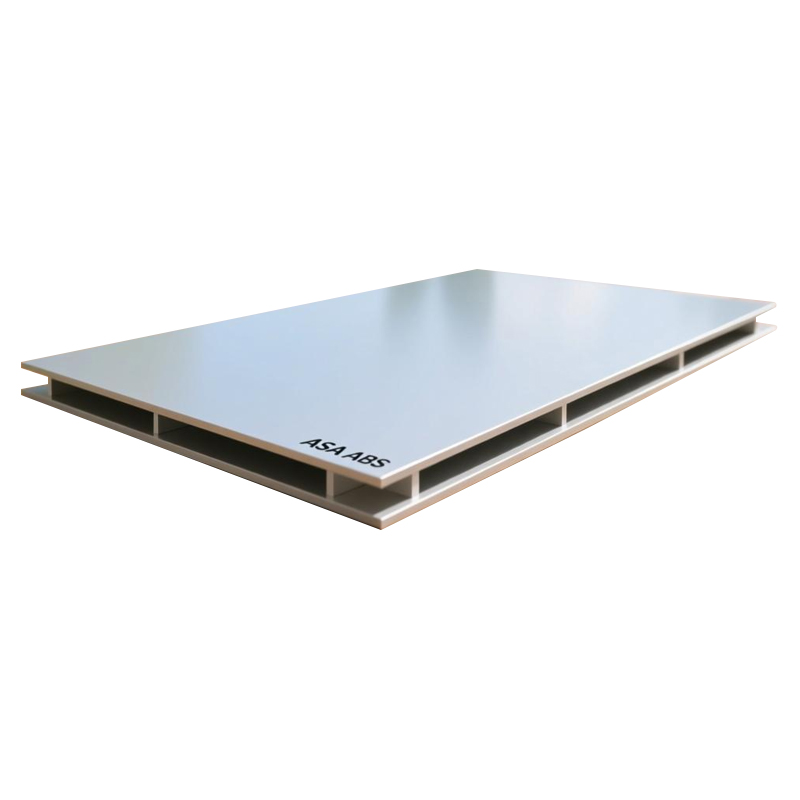
 ABS/ASA-Halbzeugplatten ASA/ABS-Halbzeugplatten vereinen die Vorteile von ASA- und ABS-Materialien und bieten außergewöhnliche Wetterbeständigkeit und mechanische Leistung. Die Oberfläche ist glatt... Produkt anzeigen →
Was soll auf die Zeichnung geschrieben werden?
- Dicke der Kappe und welche Flächen sie tragen, einschließlich der Frage, ob die Innenseite geschützt werden muss.
- Die Farbe entspricht einem physischen Standard, niemals einem Bildschirmbild oder einem Telefonfoto.
- Oberflächenbeschaffenheit, egal ob haarzellig, matt oder glänzend, sowie die Richtung der Maserung.
- Dickentoleranz und Ebenheit, insbesondere für große Platten, die bedruckt oder laminiert werden.
- Abdeckfolie und Zwischenlage, damit der Bogen ohne Markierungen an der Formlinie ankommt.
Behandeln Sie die Kappendicke als Spezifikationslinie und nicht als Marketingadjektiv. Eine 0,2-mm-Kappe und eine 0,6-mm-Kappe sind unterschiedliche Produkte, die unter demselben Namen verkauft werden und unterschiedlich schnell altern.
| Dicke | Typisches Teil | Warum dieses Sortiment |
| 1,0 bis 2,0 mm | Schilder, Leuchtkastenpaneele, flache Zierleisten | Geringes Gewicht, einfach zu drucken und zu schneiden |
| 2,0 bis 3,0 mm | Geräteabdeckungen, Wohnwagen- und Anhängerverkleidung, Maschinenschutz | Ausgewogenheit von Steifigkeit und Formbarkeit |
| 3,0 bis 5,0 mm | Thermogeformte Gehäuse, Sanitärpaneele, landwirtschaftliche Abdeckungen | Tiefe Züge, die noch eine nutzbare Wandstärke hinterlassen |
| 6,0 bis 12 mm | Strukturelle Außenpaneele und Verkleidungen | Schraubensicherung und Plattensteifigkeit |
Fertigung: Umformen, Bearbeiten und Fügen
ASA/ABS-Platten werden auf den gleichen Geräten thermogeformt wie ABS, mit einem Unterschied, der auffällt: Die Kappe ist eine dünne Haut und wird überall dort, wo das Teil in die Tiefe gezogen wird, dünner mit der Platte.
Thermoformen und Vakuumformen
- Trocknen Sie das Blatt 2 bis 4 Stunden lang bei 80 Grad Celsius, wenn es an feuchter Luft gelagert wurde.
- Erhitzen Sie die Blechoberfläche auf etwa 140 bis 165 Grad Celsius, gemessen am Blech, nicht im Ofen.
- Halten Sie die Zugverhältnisse bei etwa 1,5 zu 1, wenn es auf das Aussehen ankommt, und fügen Sie großzügige Eckenradien hinzu.
- Kühlen Sie das Innere der Form vor dem Entformen auf unter 80 Grad Celsius ab, um ein Verziehen zu vermeiden.
Bearbeiten, Fräsen und Fügen
- Verwenden Sie scharfe Hartmetallwerkzeuge mit hoher Spindelgeschwindigkeit und mäßigem Vorschub, um ein Verschmieren der Kappe zu verhindern.
- Vermeiden Sie starkes Schleifen auf freiliegenden Flächen, da dadurch die Schutzschicht entfernt wird.
- Lösungsmittel- und Ultraschallschweißen eignen sich gut für Kerne auf ABS-Basis.
- Die Klebeverbindung erfordert nur auf der Kernseite einen leichten Abrieb und ein Abwischen mit Lösungsmittel.
- Trocknen Sie das Blatt. Zwei bis vier Stunden bei 80 Grad Celsius für feucht gelagertes Material, dann in den Formbereich bringen.
- Auf Formtemperatur erhitzen. Blechoberfläche 140 bis 165 Grad Celsius, geprüft mit einem Kontaktfühler statt mit dem Ofensollwert.
- Formen und halten. Üben Sie Vakuum oder Druck aus und halten Sie ihn dann, während die Oberfläche ausreichend abkühlt, um die Werkzeugform anzunehmen.
- In der Form abkühlen lassen. Unter 80 Grad Celsius vor dem Entformen, wodurch ein Verziehen und Durchdrucken der Kappe verhindert wird.
- Zuschneiden und fertigstellen. CNC-Beschnitt, Kantenpolieren und Entfernen jeglicher Maskierung, wobei die Kappe auf der freiliegenden Fläche bleibt.
Mathematik zur Kappenverdünnung. Eine um 30 Prozent gedehnte 0,5-mm-Kappe verhält sich am tiefsten Punkt des Zuges wie eine 0,35-mm-Kappe. Bemessen Sie bei dauerhaft im Freien befindlichen Teilen die Kappe für die gestreckte Dicke, nicht für die flache Platte.
Wo ASA/ABS-Platten ihren Preis verdienen
ASA/ABS-Platten amortisieren sich überall dort, wo ein Teil Sonne und Wetter ausgesetzt ist, aber nicht die optische Klarheit von Acryl oder die Steifigkeit einer Verbundplatte benötigt.
- Außenbauelemente wie Fassadenverkleidungen, Fassadenverkleidungen, Dachrandverkleidungen und Fenstereinfassungen.
- Außenverkleidungen für Wohnwagen, Wohnmobile und Nutzfahrzeuge, bei denen die Farbe jahrelang der Straße und der Sonne standhalten muss.
- Beschilderungen und Leuchtkästen weisen Stellen auf, an denen eine bemalte oder gefilmte Tafel nachbearbeitet werden müsste.
- Abdeckungen für Land- und Baumaschinen, die abwaschbar und UV-beständig sind.
 ABS/ASA-Baumaterialien für den Außenbereich ASA/ABS-Baumaterialien für den Außenbereich werden mit fortschrittlicher Technologie formuliert und kombinieren die außergewöhnliche Wetterbeständigkeit von ASA mit der hohen Festigkeit von ABS. Produkt anzeigen →
Gesamtkostenansicht. Ein lackiertes ABS-Teil beinhaltet Farbe, Maskierungsaufwand, Aushärtezeit, Ausschussraten und Nachlackierungszyklen. Ein unlackiertes ASA/ABS-Teil trägt nichts davon. Bei einer Außenverkleidung von zwei Quadratmetern kostet die Lackierung oft mehr, als die ASA-Deckschicht jemals kosten wird.
Eine praktische Auswahl-Checkliste
Führen Sie diese fünf Prüfungen durch, bevor Sie ein ASA/ABS-Angebot genehmigen, denn bei jeder Prüfung ist irgendwo ein Projekt ins Stocken geraten.
- Kappenstärke beim Schreiben. Millimeter pro Seite, auf der Zeichnung und auf dem Konformitätszertifikat.
- Verwittertes Muster, kein geliefertes Muster. Ein frisches Panel sagt nichts über die Farbstabilität aus.
- Auf den Prozess abgestimmte Toleranz. Enge Toleranzen bei einem Tiefziehteil sind Geldverschwendung, lockere Toleranzen bei einer flach bedruckten Platte sind Ausschuss.
- Physikalischer Farbstandard. Ein Chip oder eine Plakette, keine digitale Datei, die auf einem unkalibrierten Monitor gerendert wurde.
- Umformversuch am realen Werkzeug. Bestätigen Sie die Ausdünnung der Kappe an der tiefsten Stelle, bevor Sie den Auftrag freigeben.
Fordern Sie ein 300 x 300 mm großes Muster in der genauen Kappenstärke an, die Sie kaufen möchten, formen Sie es auf dem Produktionswerkzeug und lassen Sie ein geformtes Stück eine ganze Saison lang im Freien. Dieser einzelne Test beantwortet mehr Fragen als jeder Datenblattvergleich.
Häufig gestellte Fragen zu ASA/ABS-Platten
Ist ASA/ABS dasselbe wie ABS mit UV-Zusatz?
Nein. Ein UV-Paket verlangsamt den Abbau im ABS selbst, aber das Butadien-Rückgrat bleibt die Schwachstelle und das Additiv wird mit der Zeit verbraucht. ASA/ABS ersetzt das anfällige Polymer an der Oberfläche, sodass der Schutz nicht wie bei einem Additiv nachlässt.
Können ASA/ABS-Platten thermogeformt werden, ohne dass Risse entstehen?
Ja, und es läuft mit der gleichen Ausstattung wie ABS. Trocknen Sie das Blech 2 bis 4 Stunden lang bei 80 Grad Celsius, wenn es Feuchtigkeit aufgenommen hat, erhitzen Sie die Oberfläche auf 140 bis 165 Grad Celsius und kühlen Sie es vor dem Entformen auf unter 80 Grad Celsius ab. Scharfe Ecken und Zugverhältnisse über etwa 1,5 zu 1 erfordern einen zusätzlichen Radius.
Wie dick sollte die ASA-Kappe für einen dauerhaften Außenbereich sein?
Bei dauerhafter Außenbelichtung bei starker Sonneneinstrahlung beträgt der übliche Arbeitsbereich 0,4 bis 0,6 mm pro exponierter Fläche, gemessen nach der Umformung. Kappen von 0,2 bis 0,3 mm sind bei kurzlebigen Teilen und bei schattigen oder Innenanwendungen üblich.
Braucht eine ASA/ABS-Platte eine Lackierung oder einen Klarlack?
Nein. Die Kappe ist der Abschluss. Das Lackieren verursacht zusätzliche Kosten, Prozessschritte und eine neue Fehlerstelle, und die Lackhaftung auf ASA erfordert eine sorgfältige Vorbereitung. Die Ausnahme bildet eine Farbe, die mit ASA-Harz überhaupt nicht erreicht werden kann, wo ein lackiertes ABS-Teil möglicherweise immer noch günstiger ist.
Eine ASA/ABS-Bestellung ist in einer Zeile der Zeichnung erfolgreich oder schlägt fehl. Passen Sie die Kappendicke an die tatsächliche Belichtung an, lassen Sie an der tiefsten Stelle eine Ausdünnung zu, und der Rest der Arbeit folgt der normalen ABS-Verarbeitung. Das breitere Sortiment an technischen Kunststoffplattenmaterialien von MCH Technology finden Sie unter das Sortiment an technischen Kunststoffplatten .
Verwandte Produkte
Holen Sie sich ein Angebot
Urheberrecht© Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reserviert Hersteller von technischen Kunststoffplatten